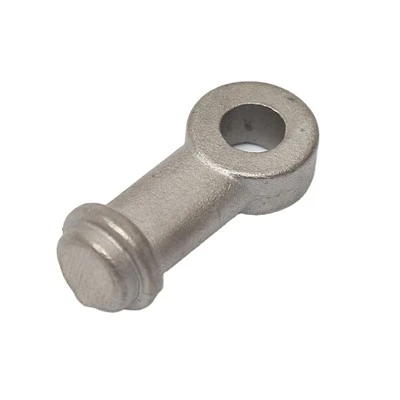
Ce este șeful de senzor de oxigen de la 1.4837 de material?

Un șef de senzor de oxigen se referă de obicei la procesul de creare a unui punct de montare sau a unei carcase pentru un senzor de oxigen într -un sistem de evacuare sau o altă aplicație.
Un șef de senzor de oxigen este o gaură filetată sau sudată sudată pe o conductă de evacuare sau o altă componentă în care poate fi montat un senzor de oxigen. Acest șef oferă o locație sigură și sigilată pentru instalarea senzorului, permițându -i să măsoare cu exactitate conținutul de oxigen în gazele de evacuare.
Procesul de turnare implică crearea șefului prin topirea metalului și turnarea acestuia într -o matriță care este proiectată pentru a crea forma și dimensiunea specifică necesară pentru instalarea senzorului de oxigen. Odată ce metalul s -a solidificat și s -a răcit, șeful este apoi sudat de obicei pe conducta de evacuare sau componenta unde va fi localizat senzorul.
Aruncarea cu exactitate a unui șef de senzor de oxigen este crucială pentru funcționarea corectă a senzorului de oxigen, deoarece asigură o conexiune sigură și fără scurgeri, care permite senzorului să ofere lecturi precise ale nivelurilor de oxigen în gazele de evacuare.

01 Nume parte
Șef senzor de oxigen

02 Aplicație
Industrii auto

03 Material
Oţel inoxidabil

04 Proces
Casting de investiții
& Prelucrare

05 Metoda de casting
Turnare gravitațională termică

06 Suprafață finisată
Ca distribuție crudă
(Shot Blasting)
Parte Aplicație-Auto Industries

Cele de investiții pentru aplicații auto necesită o structură complexă, o precizie ridicată și performanțe fiabile. Serviciile noastre se concentrează pe piese complexe de investiții complexe. Oferim soluții de fabricație de piese fiabile și versatile pentru OEM -urile auto globale.
Sistem de motor
Partea tipică de turnare a investițiilor pe care o producem include:
1: locuințe ERG
2: șeful senzorului EGR
3: suportul feroviar de combustibil
4: Conul de intrare/ieșire de evacuare
5: scaun de injecție de combustibil
Sistem de transmisie
Partea tipică de turnare a investițiilor pe care o producem include:
1: bloc de echilibru de frână
2: Shift Mânecă
3: Greutatea echilibrului
4: tija de conectare
5: Bloc de perne
Sistem de șasiu
Partea tipică de turnare a investițiilor pe care o producem include:
1: carcasă pătrată
2: Băiele de direcție
3: Tija de legătură
4: capac motor de pornire
5: etriere de frână


Procesul de producție introduce
1.
Proiectați și construiți o matriță metalică din aluminiu
2. Injecție de ceară
Injectarea ceară topită sub presiune ridicată în cavitate pentru a obține un model care reproduce geometria piesei finite
3. Ansamblul modelului de ceară
Modelele de ceară sunt asamblate pe alergători și într -un copac finit, care este gata de a fi scufundat.
4. Acoperire cu suspensie
Ansamblul este apoi scufundat într-o suspensie ceramică de înaltă calitate pentru a construi o coajă ceramică în jurul arborelui de ceară.
5. CONSTRAMENT CERAMIC CONSTRUMENT ȘI USHIPA CHILLULUI
După efectuarea acoperirii cu suspensie, particulele de nisip sunt aruncate pe suprafața ansamblului arborelui umed. Acest lucru ajută la îngroșarea și consolidarea stratului de acoperire pe suprafața de asamblare a ceară, repetați 5-6 de ori.
6. De-waxing
Trimiteți coaja în cuptorul preîncălziți și apoi ceara din coaja nou construită este acum eliminată. Dewaxingul se face folosind un autoclave cu aburi sau cuptor de foc flash.

7. Telting & turnare și răcire
Acum, metalul topit dorit este turnat în cavitatea de matriță goală preîncălzită, matrița se așează apoi pentru a permite metalului topit să se răcească și să se solidifice, care devine apoi turnarea finală.
8. Înlăturarea cochiliei
Materialul de coajă este apoi îndepărtat prin procese knockout, vibrații și granulație din oțel
9. Cut-off
Piesele finite sunt apoi tăiate de la sistemul de gating și alergător.
10. Poarta de turnare de măcinare
Ingarea care a rămas după procesul de tăiere, este măcinată din turnare.
11. Inspecție finală
Odată ce operațiunile de finisare sunt terminate, piesele sunt inspectate pentru defecte de suprafață și sub-suprafață.
12. Ambalaj și livrare
Pentru transportul de peste exces, ambalajem cu palet standard din lemn cu dimensiuni limitate de 1200*800mm

Procesul de gestionare RFQ
 Obțineți contact
Puteți găsi informațiile noastre de contact pentru o comunicare ulterioară în coloana „Contactați -ne”.
 Trimite desen
Formatul de desen 2 și 3D poate fi PDF, STEP, DWG, DXF și în curând, poate fi trimis prin e -mail. WeChat, WhatsApp, Link.
 Obțineți citat
După ce ștergem cererea de client, vă putem trimite cotația cu format PDF pentru documentare.

 Semnați NDA
Pentru cerințele pentru confidențialitatea desenelor, putem semna NDA înainte de a trimite desen.
 Finalizați studiul de fezabilitate
Studiul de fezabilitate al desenului este cel mai esențial punct pentru a se asigura că piesa poate îndeplini pe deplin specificațiile de desen, care este incluzând material, dimensiune, tratament de suprafață și testare.
Timp de transport și de plumb

1
Port de expediere la livrare
Cel mai apropiat port de transport este portul Ningbo, portul Ningbo-Zhoushan este cel mai aglomerat port din lume în ceea ce privește tonajul de marfă. A gestionat 1,32 miliarde de tone de marfă în anul trecut.

2
Soluție de ambalare
În mod normal, folosim paleta standard europeană pentru piața de peste o extensie și, de asemenea, introducem punga anti-rust pentru piese din oțel carbon pentru protecția ruginei.

3
Metoda de expediere disponibilă
Putem susține diverse metode de transport, inclusiv transport pe mare, transport aerian, transport de tren și DHL, FedEx, TNT, UPS și așa mai departe.

4
Probele de plumb
Pentru piesele de prelucrare CNC, timpul de plumb este de aproximativ 5-10 zile.
Pentru piese de turnare și prelucrare, este vorba despre 25-30 zile.
Pentru piese de turnare și prelucrare și tratare a suprafeței, aproximativ 30-40 zile.
Tag-uri populare: 1.4837 MATERIALE Șefi de senzor de oxigen, China 1.4837 Material turnare de oxigen senzor de șefi, furnizori, fabrică